
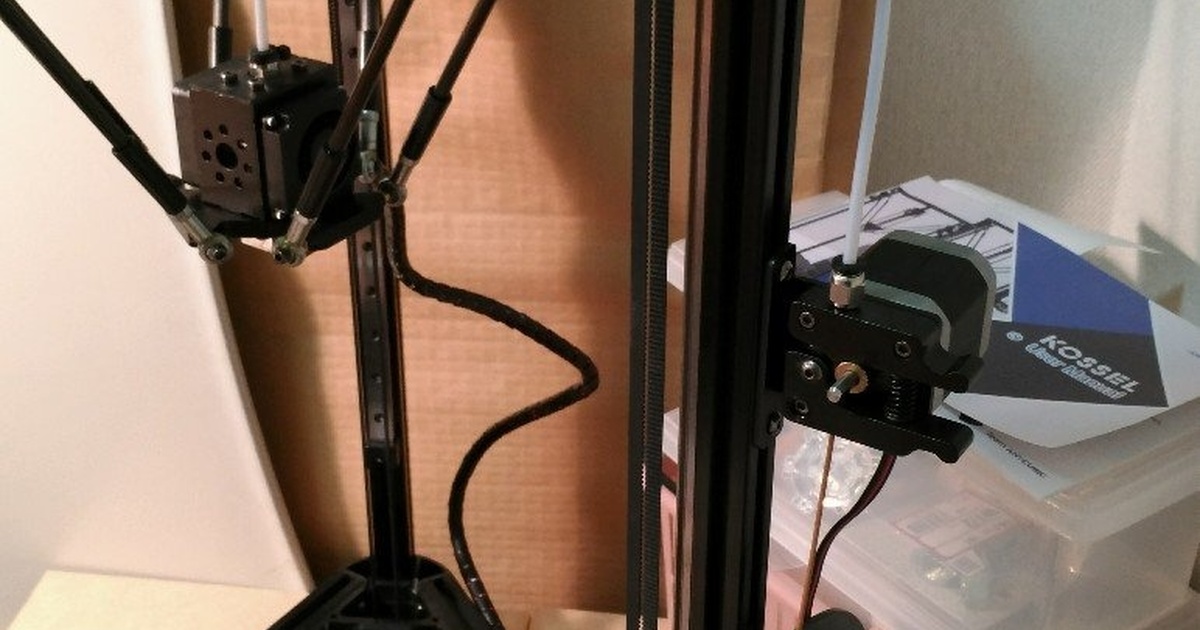

巻き終わった木質フィラメントをプリンタに取り付ける。
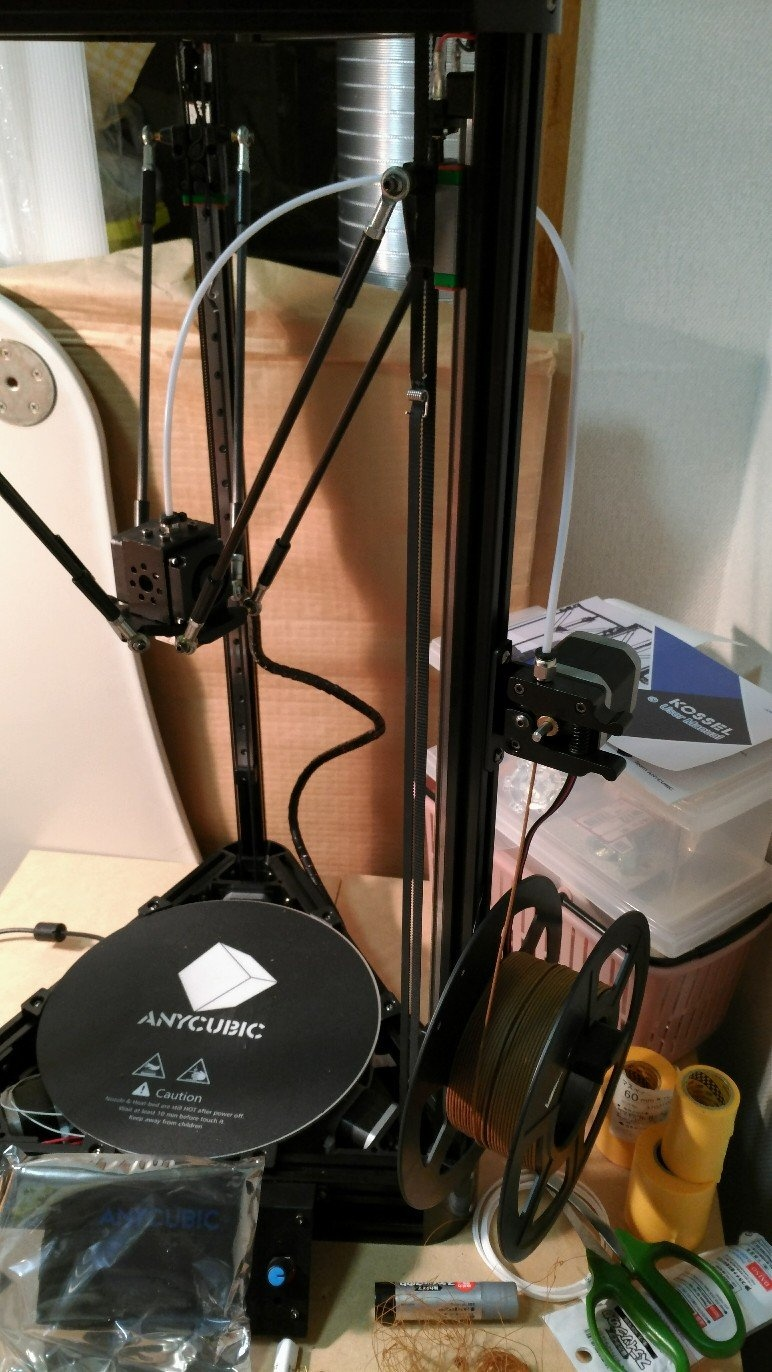
サイトには「PLA、ABSなどからの樹脂切り替えの場合はノズル温度240℃程度にてW418を200mm程度手動で押し込み、長めにパージを行ってください(パージが不十分だと吐出が不安定になる場合があります)。」とあるので、そのようにする。
ヘッドに加熱して240度に設定し、途中200度くらいでPLAを抜く。そこに木質フィラメントを差し込んで手で押し込む。20cm目安ということなのでどんどん押し込むと、先端に少し白のPLAの残りが付いた感じで茶色の糸が出てくる。割と早く固まるのか、落ちる途中で硬化して長い糸状ものが大きく広がって積もってゆく。
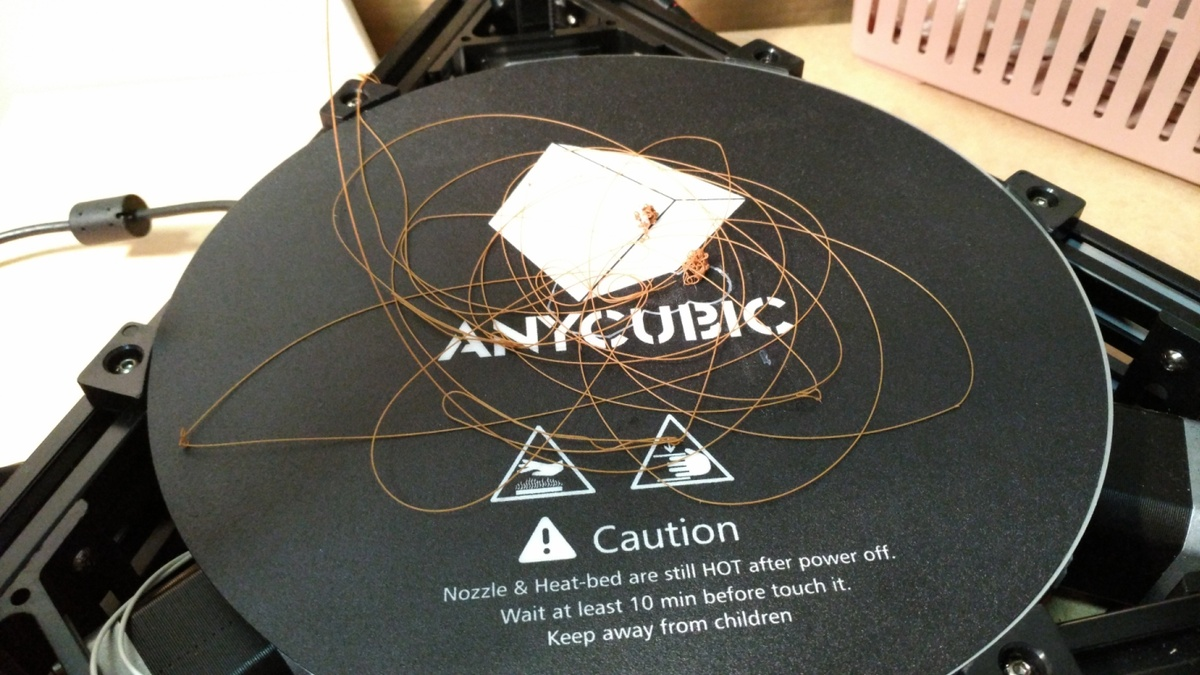
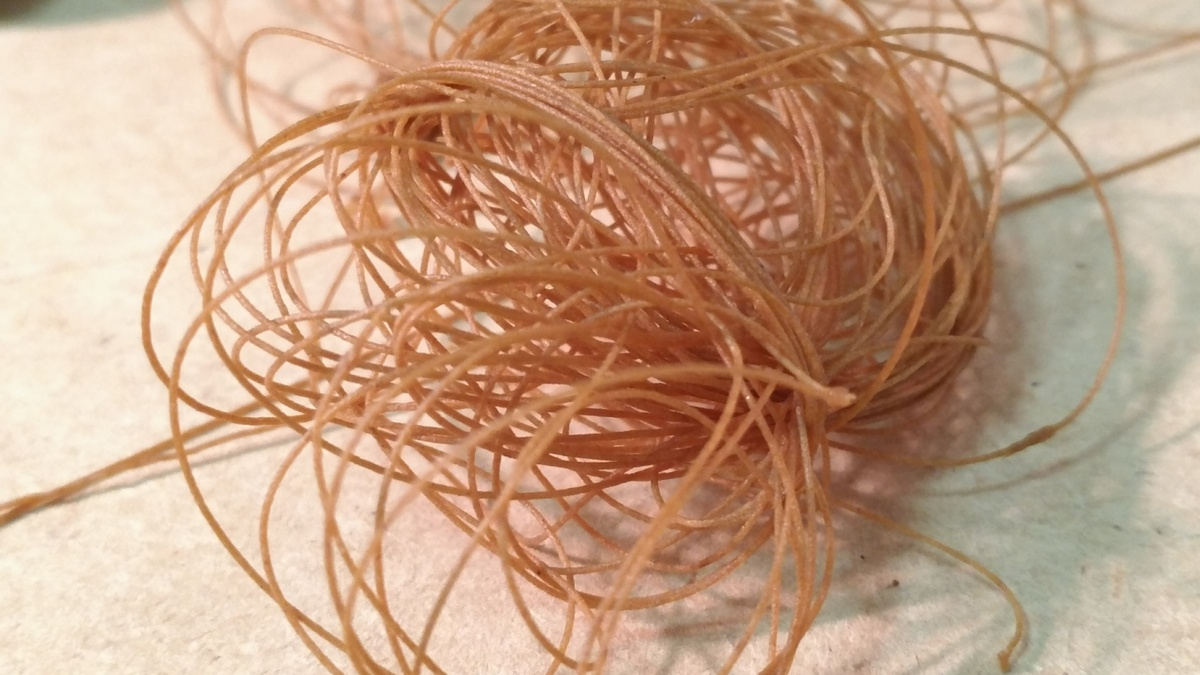
パージで出てきた糸は、なんだか少しやわらかい。丸めてもポキポキ折れる印象はない。糸としては毛糸よりは硬くテグスのような粘り気はない。鳥の巣というか、細切りのカンナ屑のクッション材に似た感じ。半分木質のクッション材として使えるのじゃなかろうか。吐出後も表面はザラっとしている。
プリント時の推奨設定は以下。
・ホットエンド:130~160℃
・ヒートベッド:常温~50℃
・リトラクション:0~0.5mm程度
3Dプリンタの出力設定はPLAのまま、Curaでパラメータを変更する。PLAと比較するとヘッドやベッドの温度設定も低く、リトラクションも弱めになる。
ヒードベッドは0にできなかったので10度(ほぼ雰囲気温度=気温)、ホットエンドは130,150度などを試す。リトラクションは、0にはできなかったので0.1にする。スピードは60。
しかし、フィラメントが吐出しない。エクストルーダーからのフィラメント送り出し設定の"Flow"値を100%から10%刻みで200%まで試したが結果は同じ。
その他のパラメータを調整してみたが、吐出はしなかった。もっともうまくいった状態で写真のような粉を作るばかり。
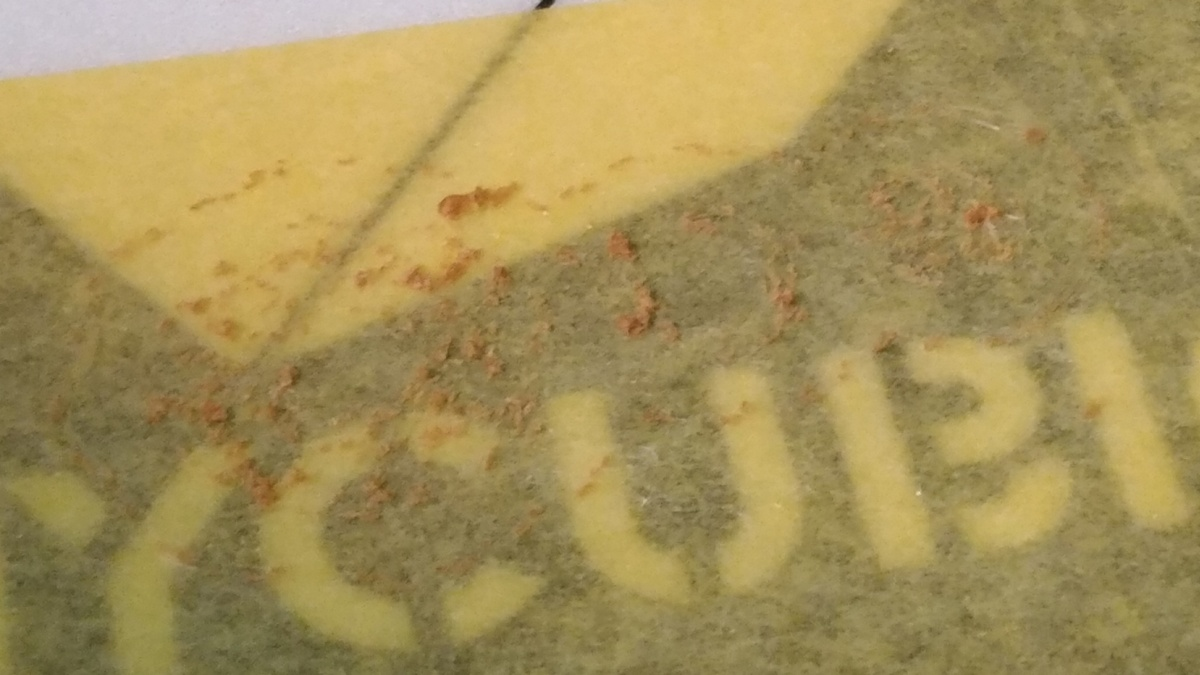
プリント中に、エクストルーダーでの送り出しをやめて、出て押し込んでやると吐出する。感覚的にはPLAの倍くらいの力で押し込む必要がある。
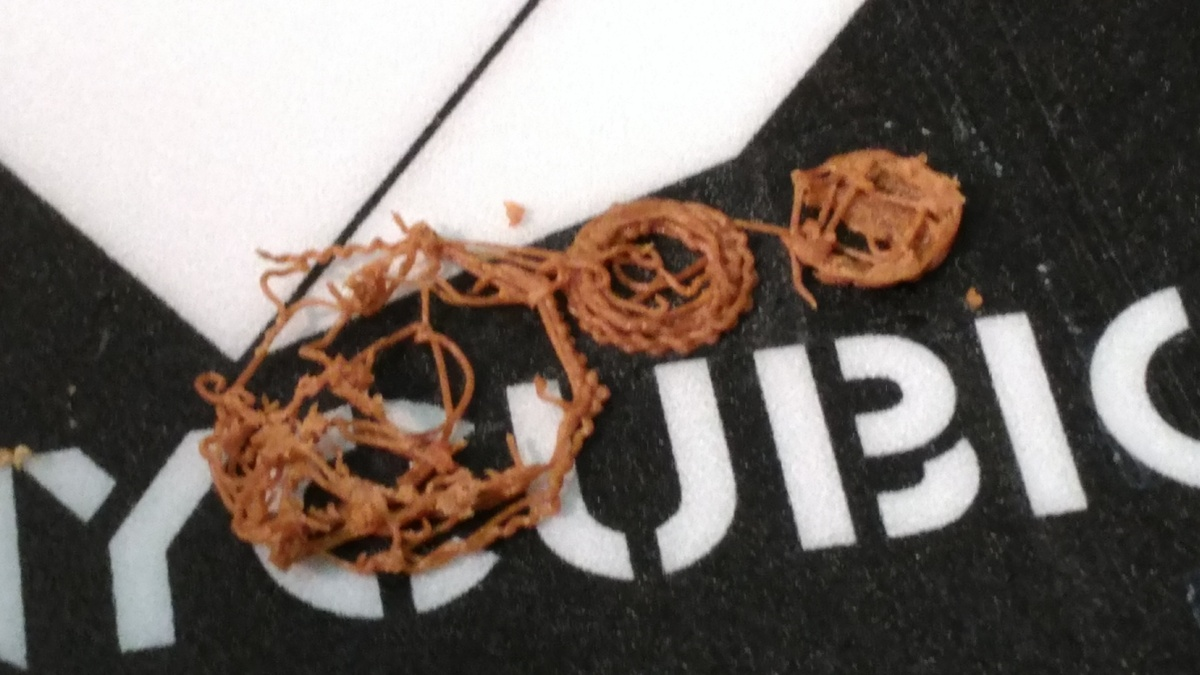
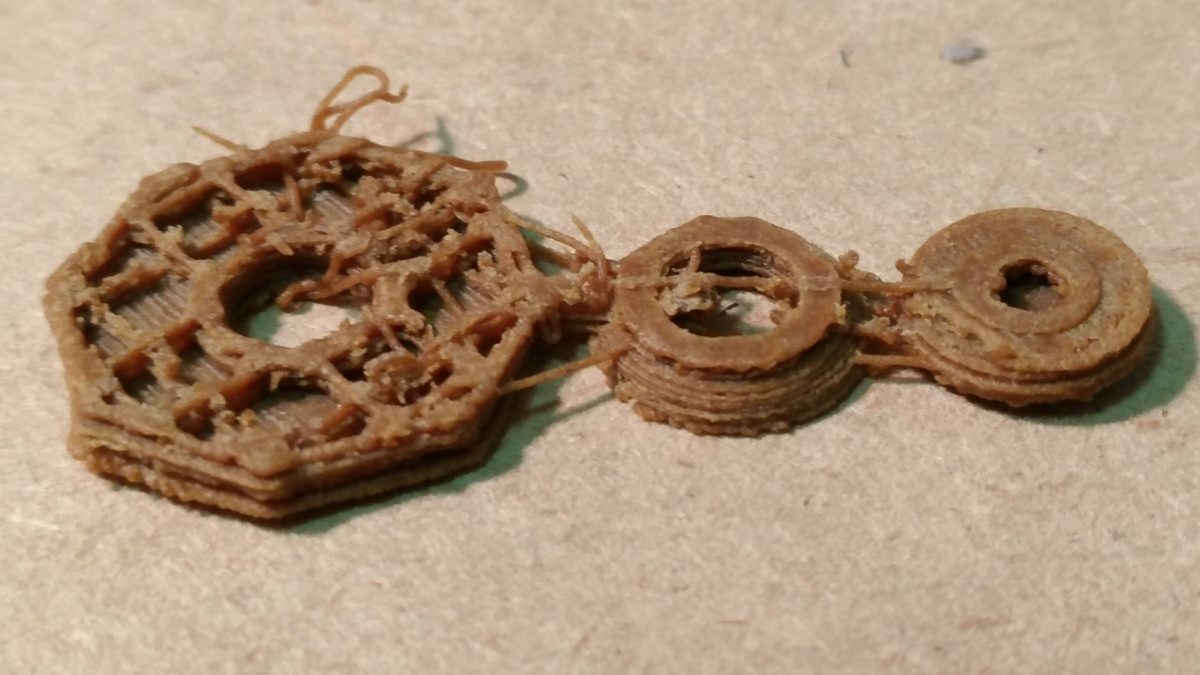
とりあえず出てきたものは、見た目では濡れたMDFみたいな質感だ。とても硬いPLAと違って、かなり柔らかいので後加工でいくらでも削れる感じがする。
低い温度で溶けて固まるのはいい感じ。妙なガスも出にくいだろうし、焦げないだろうし、電気代もかからない。
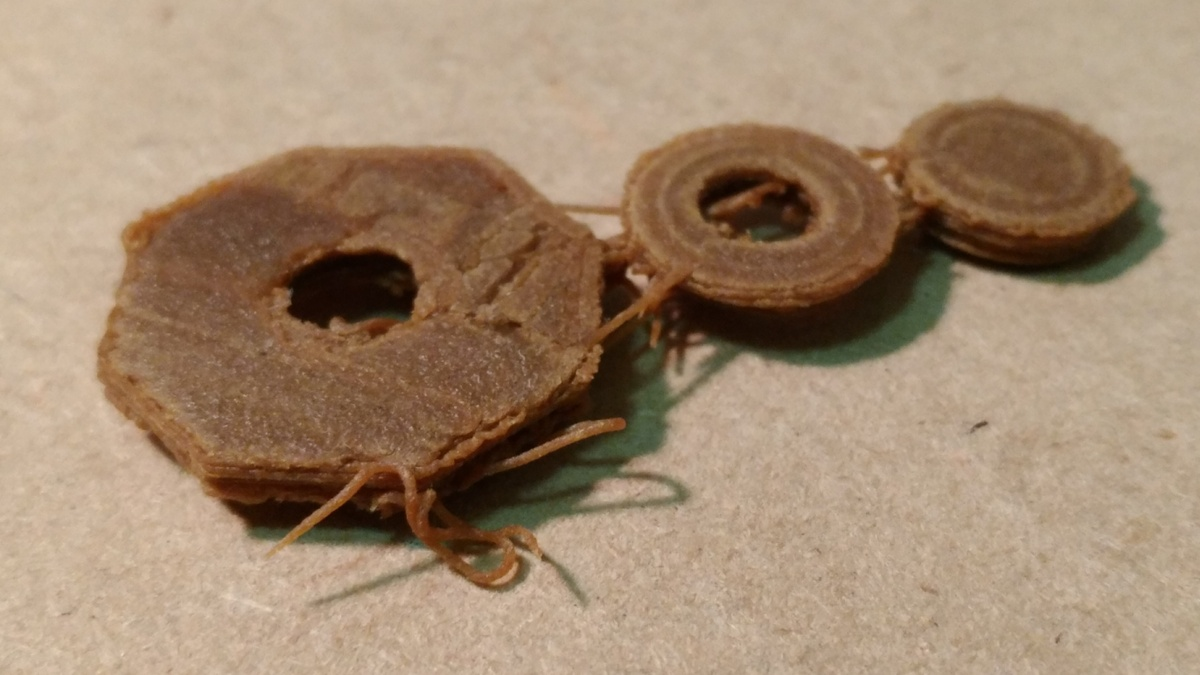
まだ調整が必要そうだ。
つづく
オリジナル投稿:
木質フィラメントを使ってみる -2-|kinneko|pixivFANBOX
https://kinneko.fanbox.cc/posts/799133
